


3PE potrubí

Služba GNEE
Předprodejní konzultace
Profesionální inženýři mohou poskytnout odborné konzultace s ozubenými koly a odborné rady ohledně výběru produktu, návrhu, instalace a údržby.
Úspora nákladů
Komplexní služba vám pomůže vybrat produkty vhodné pro váš trh a rozpočet, ušetřit čas a dosáhnout oboustranně výhodné spolupráce.
Stabilní dodávka
Zajistíme výrobu a expedici podle plánu zákazníka a naléhavosti objednávky a dodáme včas. Rychlý přepravní systém umožňuje zákazníkům rychle přijímat produkty.
Autoritativní kontrola
Profesionální inspektoři kvality provedou kontrolu kvality u každé šarže produktů. K dispozici jsou také zprávy o autoritativních testech.
Služby zpracování ocelových trubek
Procvičte si koncept „společného rozvoje a společného zisku“.


Co je 3PE potrubí?
3PE antikorozní ocelová trubka je velmi běžné antikorozní potrubí, její antikorozní výkon je velmi vynikající. Základní materiál 3PE antikorozní ocelové trubky zahrnuje bezešvé ocelové trubky, spirálové ocelové trubky a ocelové trubky s rovným švem a další tři vrstvy antikorozních materiálů jsou epoxidový prášek, lepidlo a polyethylen.
Třívrstvá struktura polyetylenového (3PE) antikorozního povlaku s dobrou odolností proti korozi, propustností vody a mechanickými vlastnostmi atd. v průmyslu ropovodů je široce používána.
3PE trubka má vynikající antikorozní vlastnosti a její vlastní antikorozní vrstva má neoddělitelný vztah. Obecně stejný materiál trubky zakopaný v zemi může po několika letech hnít, zatímco antikorozní ocelová trubka může zajistit, že desítky let nehnijí, klíčová je antikorozní vrstva.
Polyetylénová antikorozní vrstva se dělí na dvouvrstvou strukturu a třívrstvou strukturu dvou druhů. Spodní vrstva dvouvrstvé struktury je adhezivní vrstva a vnější vrstva je polyethylenová vrstva; spodní vrstva třívrstvé struktury je obvykle epoxidový práškový nátěr, střední vrstva je adhezivní vrstva a vnější vrstva je polyethylenová vrstva. GNEE připomíná, že pro potrubí nad DN500 není vhodné používat dvouvrstvou strukturu polyetylenové antikorozní vrstvy.
Tloušťka antikorozní vrstvy
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
Výhody 3PE ocelové trubky:
-
2PE a 3PE antikorozní trubka je lehká a pevná při lepení;
-
Rovnoměrnost povlaku, vysoká houževnatost;
-
Silné protistresové štěpení, vysoká odolnost proti nárazu;
-
Vysoký těsnicí a izolační výkon;
-
Silný antichemický korozní a vodotěsný výkon, odolnost proti stárnutí;
-
Dobrá ochrana životního prostředí, pohodlná místní údržba;
-
Silná stabilita; životnost až 50 let a více.

3PE Antikorozní proces potrubí
(1) Před zpracováním by měli kvalifikovaní pracovníci vizuálně sledovat vzhled ocelové trubky, kořen po kořenu, ocelovou trubku s nebo bez vážného mechanického poškození, silnou kůži, praskliny, prohlubně a jiné vady, nelze použít kontrolu nekvalifikované ocelové trubky a neoznačit návrat. Přejímku lze použít pouze na stavbu.
(2) spirálová ocelová trubka, pokud ústí plochého ústí, měla by být včas oprava zaoblení, nemůže být opravena by měla být sešrotována.
(1) Za prvé, ocelová trubka, která má být antikorozní, je transportována na horní potrubní platformu provozní linky drapákem trubek a zařízení plamenového ohřívače se používá k předehřívání vnějšího povrchu ocelové trubky, aby se odstranila vlhkost, olej a nečistoty na povrchu ocelové trubky, a teplota ohřevu je řízena tak, aby byla 40 stupňů ~ 60 stupňů, aby se zlepšila kvalita povrchu odvápnění ocelové trubky.
(2) ocelové trubky jsou odvápňovány tryskacím strojem na ocelové trubky, v ocelové trubce do tryskací místnosti, s pryžovou podložkou nebo silnou houbou vyrobenou ze zátky trubky na obou koncích ústí ocelové trubky (jako ocelová trubka je dodávána s trubkovou záslepkou, aby se použila vlastní trubková záslepka, aby se zabránilo ocelové trubce v procesu odstraňování vodního kamene, tryskací komora zkrátila dobu vlétnutí ocelové trubky do ústí ocelové trubky a zkrátila ztrátu ústí ocelové trubky aby bylo zajištěno, že trubka při odstraňování množství ocelových pilulek, ocelová trubka zbavená vodního kamene po otryskání by měl povrch ocelové trubky dosáhnout úrovně Sa2,5, jak je stanoveno v GB/T8923-1988 „Úroveň rzi a úroveň odvápnění ocelového povrchu před nátěrem“, a hloubka zrna kotvy na povrchu by měla být provedena podle pokynů výrobce epoxidového prášku.
(3) Po předúpravě povrchu by měla být odstraněna veškerá rez, olej, oxidová kůže atd.
(4) Prozkoumejte vnější povrch kořene ocelové trubky po kořeni a vyleštěte povrchové vady, které mohou vést k místům úniku nátěru, pomocí vhodných metod a tloušťka stěny po leštění by neměla být menší než specifikovaná hodnota. Ocelová trubka s vadami se vyřadí nebo opraví.
(5) Ocelová trubka s nekvalifikovanou kvalitou odvápnění musí být včas odstraněna z linky, aby se odstranily házení v trubce, a poté vrácena na výrobní linku k opětovnému odstranění vodního kamene.
(1) Poté, co je ocelová trubka zbavena vodního kamene tryskáním, před dalším procesem vysokotlakého elektrostatického nástřiku epoxidového prášku se zařízení na úpravu prachu používá k provedení sekundárního ošetření na vnějším povrchu ocelové trubky k odstranění zbytkového prášku rzi a prachu na vnějším povrchu ocelové trubky a epoxidový práškový nátěr by měl být proveden do 4 hodin, a pokud se povrch trubky jeví jako více než 4 hodiny předúprava musí být provedena znovu. Když je povrch ocelové trubky ošetřen jemným prachem, měl by být nejprve spuštěn indukovaný tahový ventilátor na zařízení pro odstraňování prachu a poté by měl být spuštěn motor pro odstraňování prachu; je-li třeba přerušit výrobu, je třeba nejprve stisknout tlačítko zastavení motoru pro odstraňování prachu a poté zastavit práci ventilátoru s indukovaným tahem.
(2) Pravidelně čistěte prach v cyklonovém vysavači, abyste zabránili nadměrnému hromadění a ovlivnili účinek odstraňování prachu.
(3) Po spuštění zařízení na jemný prach by měl být často kontrolován pracovní stav sacího ventilátoru.
(4) Elektroda pro odstraňování prachu by měla být udržována podle plánu, aby byl zajištěn normální provoz.
(5) Při provádění antikorozní výroby by měl být povrch ocelové trubky alespoň jednou za hodinu zkontrolován na mikroprachu.
(1) Ocelová trubka po ošetření mikroprachem by měla být předehřátá před epoxidovým práškovým nátěrem pomocí středofrekvenčního stroje KGPS-750uw s konstantním výkonem k ohřevu ocelové trubky a teplota předehřívání musí být v souladu s teplotou požadovanou pro epoxidové práškové lakování, ale maximum nesmí překročit 275 stupňů.
(2) Zkontrolujte hladinu vody ve středofrekvenčním cirkulačním bazénu a ujistěte se, že objem vody je alespoň ~3 metry krychlové. Spusťte středofrekvenční oběhové vodní čerpadlo, zkontrolujte, zda všechna potrubí cirkulující vody netěsní nebo ne, a stroj středofrekvenčního zařízení spusťte pouze tehdy, když jste si jisti, že všechna potrubí cirkulující vody jsou v pořádku.
(3) Podle rychlosti podávání ocelových trubek různých průměrů a předem stanovené teploty ohřevu použijte experimentální potrubí k nastavení a určení hodnoty výstupního výkonu středofrekvenčního ohřevu při výrobě na provozní lince.
(4) Použití pokročilých přístrojů pro měření teploty k měření teploty předehřívání ocelových trubek, zlepšení přesnosti měření, aby bylo zajištěno, že ocelová trubka pro práškové lakování, teplota předehřívání ocelové trubky v rozsahu doporučeném výrobcem práškového lakování.
(5) Při provádění antikorozní výroby změřte a zaznamenejte alespoň jednou za hodinu teplotu předehřevu ocelové trubky při práškovém lakování.
- Epoxidový práškový nátěr nebo nástřik
- Zpracování ocelových trubek potažených plastem
- Lepidlem potažené A Polyetylenové Páskové Balení
(1) Nanášení lepidla se provádí během procesu gelovatění epoxidového prášku.
(2) Při použití procesu bočního navíjení je třeba zajistit, aby polyetylen v přeplátované části a polyetylen na obou stranách svarového švu byly zcela srolovány a zhutněny a aby se zabránilo rozdrcení povrchu polyetylenové vrstvy.
- Chlazení cirkulující vodou
Po ukončení výroby antikorozní vrstvy ocelové trubky by měla být rychle ochlazena a fixována výlisek, může být použit k cirkulaci vody nalévání nátěrové místnosti na korozi hotové ocelové trubky pro antikorozní vrstvu povrchové vrstvy chlazení, chlazení, aby se část po sekcích dílčích metod.
(1) Před výrobou spusťte motor oběhového vodního čerpadla v lakovně.
(2) Nastavte spínač každého ventilu potrubí chladicí vody tak, abyste řídili velikost chladicí vody, aby se zabránilo dopadu na antikorozní povlak způsobený nadměrnou rychlostí proudění vody, což ovlivní vzhled a kvalitu tvarování povlaku.
(3) Než ocelová trubka vstoupí do první sady hnacích kol v licí a povlakovací místnosti, ochladí se první chladicí vodou. Aby byla povrchová vrstva ocelové trubky pouze antikorozní na povlaku při válcování k první sadě pryžových kol, antikorozní vrstva se nepoškodí a zůstane neporušená.
(4) Podle velikosti průměru trubky a rozdílu v okolní teplotě odeberte 2 ~ 4 sekce chladicí vody pro chlazení po částech, teplota chlazení ocelové trubky není vyšší než 60 stupňů a aby bylo zajištěno, že epoxidový povlak spojený tavením je plně vytvrzený.
(5) Vzhled povlaku musí být plochý, stejnoměrný, bez bublinek, prasklin a smršťovacích otvorů, je povolen jemný vzor pomerančové kůry a tloušťka povlaku musí splňovat konstrukční požadavky.
(6) U každé po sobě jdoucí výrobní šarže se kontroluje alespoň tloušťka antikorozní vrstvy 1., 5. a 10. ocelové trubky a poté se odebírá alespoň jeden vzorek pro každou 10. trubku.
(7) Má-li vlastník požadavky, provede se podle požadavků vlastníka.
- řezání a opuštění hlavy
Po ochlazení antikorozní vrstvy ocelové trubky chladicí vodou by měla být délka zádržné hlavy konce trubky 100-120 mm, jak to vyžadují předpisy.
- Hlava s přidrženým koncem brusné trubky
(1) Koncový povrch polyetylenové vrstvy by měl tvořit zkosení ne větší než 30 stupňů a epoxidový práškový povlak ne větší než 20 mm může být zachován vně konce polyetylenové vrstvy. Mělo by se zabránit odlupování nebo deformaci antikorozní vrstvy na konci antikorozní trubky.
(2) Hlava přidržující konec trubky pomocí elektrického drátěného kartáče pro ošetření hlavy přidržovací hlavy konce trubky, provoz podle 2 ~ 3 krát v sekcích pro dosažení standardních požadavků.
(3) Drátěný kartáč používaný k broušení zkosení antikorozní vrstvy na konci trubky, pracovní plocha by měla být rovná, bez nerovností a promáčklin.

Kontrola kvality potrubí GNEE
① Kontrola kvality se provádí odběrem vzorků podle konstrukčních předpisů.
② Použijte vizuální kontrolu root po root. Povrch krycí vrstvy by měl být jednotný, zvrásněný, rovný, bez bublin, konvexních nádorů a nerovnoměrného zvlnění a jiných defektů krycí vrstvy.
③ Zkontrolujte dírky pomocí kontroly dírek. Pokud se objeví dírky, použijte brusný papír k obroušení a vyplnění barvy.
④ Nedostatečná tloušťka nátěrového filmu nebo dírky by měla být znovu zkontrolována po návratu k opravě a vytvrzení. Nekvalifikované by měly být znovu opraveny, dokud nebudou kvalifikovány.
⑤ Kontrola adheze, pomocí tvrdého nástroje proveďte řez s úhlem 60 na povlaku pro náhodnou kontrolu. Měl by být proříznut skrz nátěr přímo k podkladu, páskou nalepit poškrábanou část, poté pásku odtrhnout, abyste mohli pozorovat škrábance, nátěr by neměl být odlupován, ale také ve stejných podmínkách na vzorcích barvy ve spreji pro kontrolu.
Kontrola a přejímka povlaku ocelových trubek
① Během a po konstrukci povrchového nátěru by měl být potažený obrobek chráněn, aby se zabránilo poletujícímu prachu a jiným nečistotám.
② po kontrole ošetření by měla být stejná barva povlaku. Barva je jasná a lesklá, bez vrásek, puchýřů, svěšení, prosakování a jiných vad.
③ Stanovení tloušťky nátěrového filmu. Určení tloušťky nátěrového filmu pomocí kontaktního měřiče tloušťky nátěrového filmu, měřič tloušťky nátěrového filmu obecně určete tloušťku 3 bodů, vezměte průměrnou hodnotu.

Specifikace GNEE napájecího 3PE potrubí:
Velikost:Vnější průměr: 219,1 mm - 4064 mm (8" - 160")
Tloušťka stěny: 3,2 mm - 40 mm
Délka: 6-18m
Konec:čtvercové konce (rovný řez, řez pilou a řez hořákem).
zkosený pro svařování, zkosený
Povrch:Lehce naolejovaný,
žárově zinkováno,
galvanicky pozinkované,
Černý,
Holý,
Nátěr laku
Antikorozní olej, ochranné nátěry

Balení a doprava
Zajišťujeme, aby byly ocelové trubky dodávány zákazníkům bezpečně a včas
01
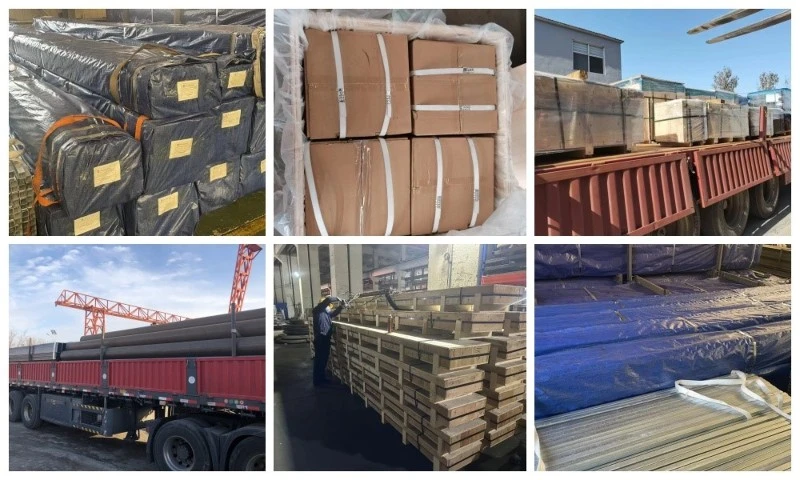
Balíček potrubí
Plastové zátky na obou koncích,
Šestihranný balík s maximální hmotností 2 000 kg Šestihranný balík 2 000 kg s více ocelovými pásy,
Na každém svazku jsou dva štítky,
Obalte voděodolným papírem,
plastový uzávěr.
02
Přeprava potrubí
GNEE poskytuje nejefektivnější a nejbezpečnější vnitrostátní a zámořskou přepravu všech produktů: námořní, leteckou, kontejnerovou železniční, lodní, železniční a kamionovou přepravu.
Železniční doprava námořní, leteckou, kontejnerovou, lodní, železniční a kamionovou.

Servis
Řezání trubek
Použití: Uhlíkové, nerezové a legované oceli
Rozsah řezání: tloušťka 6 mm – 170 mm (silnější materiál na vyžádání)
Řezná plocha: od 50 mm
Řezání a válcování drážek pro ocelové trubky
Drážkování a válcování drážek lze provádět v jakémkoli stylu podle průmyslových standardů. Je vhodný pro jakoukoli délku ocelové trubky o průměru 1"-48".
Řezání trubek
Můžeme poskytnout závity pro jakoukoli délku potrubí v rozmezí od 1/8" do 20" v průměru. K dispozici jsou kužely NPT*, NPS*, 3/16" Peerless a 8-kuželové.
Zkosení trubek
Hlavní formy zpracování drážek poskytované GNEE jsou drážka ve tvaru V, drážka ve tvaru Y, drážka ve tvaru U, dvojitá drážka ve tvaru V a drážka ve tvaru X.
Povlak potrubí
GNEE Group dodává: 3PE náklady, epoxidový nátěr, 3PP nátěr, FBE nátěr, antikorozní černý nátěr, antikorozní olejový nátěr, bitumenový nátěr, expoxidový nátěr atd.
FAQ
Otázka: Jste výrobce ocelových trubek nebo obchodní společnost?
Otázka: Mohu navštívit vaši továrnu?
Otázka: Získala vaše společnost nějaké certifikace?
Otázka: Můžete poskytnout bezplatné vzorky?
Otázka: Jak dlouho trvá doručení?
Otázka: Mohu přizpůsobit některé další velikosti produktů?
Poskytujeme OEM/ODM.
Otázka: Jak získáme nabídku?
Otázka: Jaká je vaše platební lhůta?
Otázka: Jaké jsou vaše obchodní podmínky?
Otázka: Jaké je vaše MOQ?